Sobald der Stoff angezogen ist, ist die Schale nicht mehr zu sehen – daher fragt fast kein Käufer, wie er hergestellt wurde. Aber das Formverfahren bestimmt das Gewicht des Sitzes, seine Kosten und sein Verhalten bei einem Unfall. Wir betreiben beide Linien, daher hier die einfache Version.
Ein Autositz besteht meist aus einer großen Kunststoffschale mit Schaumstoff und Stoff darauf. Diese Schale ist der Teil, der bei einem Aufprall Stöße abfängt, die Verankerungspunkte des Gurtzeugs hält und dem Sitz seine Form verleiht. Wie die Fabrik Rohkunststoff in diese Schale verwandelt, ist eine der größten Entscheidungen im gesamten Produkt – und sie ist unsichtbar, wenn Sie den fertigen Sitz in der Hand halten. Dieser Ratgeber macht es sichtbar. Wo die Schale in das gesamte Produkt passt, erfahren Sie in unseremLeitfaden für Autositztypen.
01Wie jede Schale hergestellt wird
Spritzgussschmilzt Kunststoff – meist ein hochfestes Polypropylen – und drückt ihn unter hohem Druck in eine geschlossene Stahlform. Es kühlt zu einem abfester, dichter Teilmit genauen Maßen und einer sauberen Oberfläche. So entstehen die präzisen Teile: die Basis, die Gurtführungen, die ISOFIX-Aufnahmen, die Kopfstützenverstellung, alles, was einfach passen und funktionieren muss.
Blasformenfunktioniert eher wie Glasblasen. Ein weicher Schlauch aus heißem Kunststoff wird in eine Form gelegt und dann mit Luft gegen die Formwände aufgeblasen. Das Ergebnis ist ein großes,einteilige Hohlschalemit zwei Wänden und einem Luftspalt dazwischen. Für die große Außenschale eines Sitzes ist es die Methode der Wahl.
02Was jeder gut kann
| Spritzguss | Blasformen | |
|---|---|---|
| Struktur | Massive, dichte Wand | Hohl, doppelwandig + Luftspalt |
| Präzision | Hoch – enge Toleranzen | Niedriger – weichere Details |
| Am besten für | Kleine präzise Teile, feine Details | Große einteilige Schalen |
| Gewicht für Größe | Schwerer | Leichter |
| Bei einem Absturz | Starre, exakte Festigkeit | Verformt sich, um Energie zu absorbieren und zu verteilen |
| Werkzeugkosten | Hoch (Stahlformen) | Niedriger für große Hohlteile |
| Beenden | Knackig, strukturiert | Einfachere Oberfläche |
03Der Mythos: „hohl bedeutet billig und schwach“
Dies ist der Glaube, den wir am häufigsten korrigieren, und er ist falsch. Eine hohle Hülle ist keine leere Hülle. Die beiden Wände und der Luftspalt zwischen ihnen sind aentworfenStruktur: Bei einem Aufprall trifft die Außenwand zuerst auf die Kraft, dann verteilen der Spalt und die Innenwand die Last über einen größeren Bereich, anstatt sie nur an einem Punkt auftreffen zu lassen. Es ist die gleiche Idee wie eine Knautschzone in einem Auto.
Was eine starke blasgeformte Schale von einer schwachen unterscheidet, ist nicht die Methode, sondern die MethodeWandstärke und wie gleichmäßig sie kontrolliert wird. Blasen Sie den Vorformling zu schnell auf oder kühlen Sie ihn ungleichmäßig ab, wodurch die Wände stellenweise dünner werden. An diesen dünnen Stellen versagt ein billiger Sitz. Eine gut verlegte Linie sorgt dafür, dass die Wandstärke über die gesamte Schale hinweg konstant bleibt, und genau diese Konsistenz wird bei einem Crashtest überprüft.
„Blasgeformt“ allein sagt also noch nichts über die Qualität aus. Eine gute blasgeformte Schale kann eine schlecht hergestellte Spritzgussschale übertreffen, und das Gegenteil gilt genauso.
04Warum gute Sitze beides nutzen
Die intelligentesten Designs wählen keine Seite. Sie nutzenBlasformen für die große Schale, wo Energieverteilung und ein leichter, einteiliger Körper helfen, undSpritzguss für die präzisen Teile, wo es auf genaue Passform und Festigkeit ankommt – die Basis, die Anschlüsse, die Führungen.
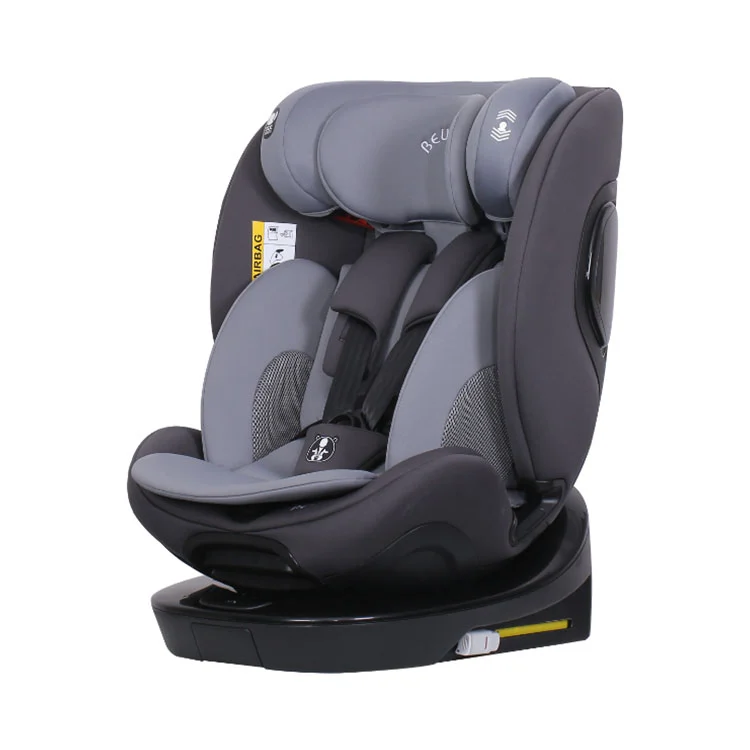
UnserBW25ist genau so aufgebaut: eine blasgeformte Schale über einer spritzgegossenen Struktur. Sie erhalten den Crash-Spreizkörper und die präzise, steife Basis in einem Sitz. Das ist auch der Grund, warum BW25 bei uns ganz oben steht360-Grad-Drehbereich– Der Bau kostet mehr und er verdient es.
Die Formmethode ist keine Klasse. Es ist ein Werkzeug. Die Frage ist, ob der Hersteller für jedes Teil das richtige Werkzeug verwendet hat.
05Der Teil, der Ihre Margen belastet: Werkzeuge
Wenn Sie eine Handelsmarke beschaffen oder aufbauen, ist das Formen nicht nur ein technisches Detail – es bestimmt Ihre Kosten, Ihre Mindestbestellmenge und Ihre Lieferzeit. Hier ist die Realität, die die meisten Lieferanten nicht darlegen.
EinDie Spritzgussform ist ein großer Block aus bearbeitetem Stahl. Das Schneiden ist teuer und die Herstellung dauert Wochen. Diese Vorabkosten sind der Grund dafür, dass eine kundenspezifische spritzgegossene Schale einen größeren Auftrag benötigt, um sinnvoll zu sein, und warum die Werkzeuggebühr als separate Zeile in einem kundenspezifischen Angebot angezeigt wird.
A Blasform ist weitaus günstigerum eine große Hohlform zu erhalten. Wenn Sie also ein individuelles Schalenprofil ohne große Werkzeugkosten wünschen, ist das Blasformen oft günstiger – und schneller. Wenn Sie ein erstklassiges, detailliertes Finish wünschen und große Stückzahlen produzieren möchten, zahlt sich die Verwendung von Spritzgusswerkzeugen auf lange Sicht aus.
Das Mitnehmen für einen Käufer:Fragen Sie vor der Budgetierung nach, welche Methode eine benutzerdefinierte Shell benötigt.Es ändert Ihr MOQ, Ihre Einrichtungskosten und Ihren Zeitplan. Wir führen unsere Kunden auf unserem Weg durch dieses ThemaAnpassungsseite.
06So prüfen Sie eine Musterschale
Wenn eine Probe auf Ihrem Schreibtisch landet, verbirgt die Hülle die Hülle – fragen Sie also auch nach einer blanken Hülle und überprüfen Sie diese. Sie sind die Tells, nach denen wir in unserer eigenen Linie suchen.
- Einfallstellen:Kleine Dellen oder Vertiefungen an einem Einspritzteil bedeuten ungleichmäßige Kühlung oder dünne Rippen darunter – ein Zeichen für einen überstürzten Prozess.
- Schweiß-/Stricklinien:undeutliche Nähte, an denen sich zwei Plastikströme trafen. An einem tragenden Teil kann eine sichtbare Schweißnaht eine Schwachstelle darstellen.
- Kurze Aufnahmen:ein Spritzteil, das nicht vollständig ausgefüllt ist – dünne Kanten, fehlende Ecken. Lehne es ab.
- Wandebenheit (Schlag):Drücken und biegen Sie verschiedene Bereiche der Schale. Es sollte sich gleichmäßig anfühlen, ohne weiche Ölflecken, die hervorstechen oder herausspringen.
- Gewichtskonsistenz:Wiegen Sie mehrere Proben desselben Teils. Große Schwankungen bedeuten, dass die Wandstärke nicht von Charge zu Charge kontrolliert wird.
07Beeinflusst die Formmethode die Sicherheit?
Nur durch Qualität, nicht durch die Methode selbst. Sowohl ein spritzgegossener als auch ein blasgeformter Sitz müssen die Prüfung bestehengleiche Crash- und SeitenaufpralltestsunterECE R129 (i-Size)bevor sie verkauft werden können. Die Methode ist eine technische Entscheidung darüber, wie man diese Messlatte erreicht – es handelt sich nie um eine Abkürzung um sie herum.
Das ist der ehrliche Rahmen für einen Käufer: Fragen Sie nicht: „Ist Blasformen sicher?“ Fragen Sie: „Trägt dieser Sitz das R129-Label und ist die Wand gut verarbeitet?“ Wir decken die Zertifizierungsseite in unserem abi-Size-Ratgeber, und Sie können unsere eigenen Tests auf der Website sehenSeite zur Qualitätskontrolle.
08Bewells Formkarte
Hier erfahren Sie, wie sich die Methoden in unserem Sortiment durchsetzen, sodass Sie einen Build an Ihren Preis anpassen können. Es zeigt auch das Muster: Rotierende Schalen basieren auf Blasformen, Booster basieren auf Injektionen und unser Flaggschiff kombiniert beides.
| Modell | Typ | Formen |
|---|---|---|
| BW25 | 360 All-Stage | Schlag + Injektion |
| BW22 / BW23 | 360 All-Stage | Schlag |
| BW17 | Nach vorne gerichteter Gurt | Schlag |
| BW26 | Nach vorne gerichteter Gurt | Injektion |
| BW16 / BW15 | Hochlehner-Booster | Injektion |
| BW29AB | Rückenfreier Booster | Schlag |
Sie entscheiden, was Sie auf Lager haben möchten? ABooster-ReichweiteLean-Injektion für seine knackige Struktur; ADrehbereichlehnt sich an seine leichte, energieverbreitende Hülle.Teilen Sie uns Ihr Preisziel und Ihren Markt mitund wir werden die Methode daran anpassen.
Häufige Fragen
Sind blasgeformte Autositze sicher?
Ja, wenn die Schale gut verarbeitet ist und der Sitz den R129-Crashtest besteht. Die hohle Doppelwand einer blasgeformten Schale ist so konzipiert, dass sie die Aufprallenergie absorbiert und verteilt. Sicherheit entsteht durch Wandqualität und Zertifizierung, nicht durch die Vermeidung von Blasformen.
Ist Spritzguss oder Blasformen für einen Autositz besser?
Beides ist insgesamt nicht besser. Die Injektion eignet sich am besten für präzise Strukturteile. Blasformen eignet sich am besten für große einteilige Schalen. Viele gute Sitze verwenden beides – Spritzguss für die Basis und Führungen, Blasformen für die Außenschale.
Woraus bestehen Autositzschalen?
In der Regel handelt es sich um einen hochfesten Kunststoff wie Polypropylen, der aufgrund seiner Kombination aus Festigkeit, Flexibilität und geringem Gewicht ausgewählt wird. In beiden Formverfahren kann die gleiche Kunststofffamilie verwendet werden.
Kann ich anhand der bloßen Betrachtung erkennen, wie ein Autositz hergestellt wurde?
Nicht, sobald der Stoff drauf ist. Erkundigen Sie sich im Werk, welches Verfahren für die einzelnen Hauptteile verwendet wird, und fordern Sie eine Rohbauschale an, um die Wandstärke und die Oberflächenbeschaffenheit zu prüfen.
Ändert die Formmethode den Preis?
Ja. Die Anschaffung von Spritzgusswerkzeugen kostet im Vorfeld mehr, sodass kundenspezifische Spritzgussschalen ein höheres Volumen erfordern, um sich zu amortisieren. Bei großen Schalen ist die Verwendung von Blaswerkzeugen günstiger, was die Kosten für eine maßgeschneiderte Karosserie senken kann.
Quellen
- UNECE – Regelung Nr. 129(i-Size): Anforderungen an Crash- und Seitenaufpralltests
- NHTSA – Autositze und Sitzerhöhungen: Auswahl und Inspektion eines Sitzplatzes
- Bewell 2026 Produktkatalog – Formverfahren nach Modell (BW25, BW22, BW23, BW26, BW17, BW16, BW15, BW29AB)
Nur allgemeine Hinweise. Befolgen Sie immer die Bedienungsanleitung des Sitzes und die Bedienungsanleitung Ihres Fahrzeugs und prüfen Sie vor dem Einbau das Zulassungsetikett.